

Stroj za hladno savijanje za izradu cijevi: Vodič za kupce za brodogradilišta
Cijev od ugljičnog čelika DN300 izlazi iz savijačice pod čistim 45 stupnjeva s očitanjem mjerača ovalnosti od 9 posto. ASME B31.3 ograničava ovalnost na zavoju na 8 posto nominalnog promjera, tako da je kalem otpad prije nego što stigne do zavarivača. Ništa nije bilo u redu sa strojem. Postavljanje je bilo pogrešno, a o postavljanju se odlučuje mnogo prije nego što se stroj naruči.
To je cijeli argument za opreznu kupovinu. Stroj za hladno savijanje za izradu cijevi ne ocjenjuje se prema najvećem kutu na njegovom listu sa specifikacijama, već prema tome koliko ponovljivo proizvodi savijanje koje još uvijek prolazi pregled nakon hidrauličkog otpuštanja. Praktičan odgovor: dimenzionirajte stroj prema vanjskom promjeru, debljini stjenke i minimalnom radijusu savijanja, inzistirajte na sustavu igala i zahtijevajte dokumentirano probno savijanje na točnom stupnju cijevi koji koristite. Sve ostalo su detalji, a na detaljima se štedi novac.
Što stroj za hladno savijanje zapravo radi
Hladno savijanje oblikuje cijev na temperaturi okoline. Bez plamenika, bez indukcijske zavojnice, bez peći. U izradi cijevi dominantna metoda je savijanje rotacijskim izvlačenjem: hidraulički cilindar okreće matricu za savijanje dok matrica za stezanje drži vodeći kraj cijevi, matrica pod pritiskom podupire stražnju ravninu, a trn se nalazi unutar provrta kako bi poprečni presjek bio okrugao.
Tri sile moraju surađivati odjednom:
- Sila stezanja na vodećem kraju, koji zaustavlja klizanje cijevi dok se matrica okreće.
- Moment savijanja nanesena kroz matricu, koja postavlja kut i polumjer.
- Interna podrška od trna, koji sprječava nabiranje unutarnjeg dijela zavoja i urušavanje vanjskog dijela.
Pogrešite ravnotežu i dobit ćete klasične nedostatke: stanjivanje stijenke na vanjskoj strani luka, naboranje na unutarnjoj strani i ovalnost kroz zavoj. Savijači u stilu prešanja guraju cijev uz fiksni oblik. Brzi su na strukturnim dijelovima, ali se šuplja cijev prelako gnječi pod tom geometrijom. Za rad na proizvodnji, rotacijsko izvlačenje je proces koji je važan.
Vrijedno je razumjeti temeljnu mehaniku prije nego što usporedite citate, a ovaj pregled jednostavnim jezikom kako radi stroj za hladno savijanje pokriva osnove bez marketinškog sjaja.
Zašto trgovine biraju hladno savijanje umjesto vrućeg savijanja
Za većinu cjevovoda u brodogradilištima i procesnih cijevi do otprilike DN600, hladno savijanje je jeftinije, brže i dosljednije od vrućeg savijanja, pod uvjetom da stroj i alati odgovaraju poslu. Razlog nije u tome što je toplina sama po sebi loša. Radi se o tome da toplina dodaje korake: grijanje, kontrolu temperature, kontrolirano hlađenje, a ponekad i toplinsku obradu nakon savijanja za vraćanje svojstava.
Hladno savijanje sve to preskače. Nema kamenca za brušenje prije zavarivanja, nema zone pod utjecajem topline za kvalifikaciju i nema izobličenja od neravnomjernog hlađenja. Ono što dobivate je otvrdnjavanje naprezanjem, koje lagano povećava granicu tečenja na savijanju i smanjuje rastezljivost. To je prihvatljivo u većini slučajeva, ali to se mora uzeti u obzir pri radu s tankim stijenkama ili niskim temperaturama.
| Faktor | Hladno savijanje | Vruće savijanje |
|---|---|---|
| Temperatura oblikovanja | Ambijent, bez namjernog zagrijavanja | Obično 850 do 950 C |
| Učinak na osnovni metal | Otvrdnjavanje deformacijom, nema zone utjecaja topline | Mikrostruktura se mijenja, možda je potrebna toplinska obrada |
| Stanje površine | Čist, spreman za varenje | Sloj kamenca i oksida za uklanjanje |
| Ponovljivost | Visoka s CNC-om i povratnom kompenzacijom | Osjetljiviji na neravnomjerno zagrijavanje |
| Tipična upotreba | Kalumi za dućanske cijevi, brodogradilišta, malog do srednjeg promjera | Vrlo debeo zid, vrlo mali radijus, veliki promjer |
Određivanje veličine stroja: promjer, debljina stijenke i tolerancija
Tri broja odlučuju hoće li stroj odgovarati vašoj radionici: maksimalni vanjski promjer, maksimalna debljina stijenke na tom promjeru i minimalni radijus savijanja. Ako je bilo koji od to troje u citatu nejasan, taj se citat ne može usporediti ni s jednim drugim.
Radijus savijanja izražen je u promjerima cijevi
3D zavoj na cijevi DN200 ima središnji polumjer od 600 mm. Tri promjera su otprilike praktična podnica za savijanje rotacijskim izvlačenjem. Pet promjera udobno je za rad na volumenu, a sve od 10D naviše lako se oblikuje i podupire. Uski zavoji su mjesto gdje trnovi, brisači i dodatna tonaža postaju neizbježni.
Debljina stijenke i omjer promjera i debljine
Omjer vanjskog promjera i debljine stijenke najbolji je pojedinačni pokazatelj težine. Niski omjeri, što znači debelu stijenku u odnosu na promjer, oblikuju se čisto i rijetko zahtijevaju složene alate. Visoki omjeri znače tanku stijenku, a tanka stijenka je mjesto gdje počinju bore i kolaps. Praktično pravilo koje koriste mnoge trgovine: ispod otprilike 20:1 često je dovoljna igla s utičnicom, iznad toga kuglasta igla postaje sigurniji izbor, a iznad otprilike 50:1 trebali biste postavljati teška pitanja o tome je li savijanje uopće moguće postići.
Dvije tolerancije za upisivanje u narudžbenicu
- Ovalnost. ASME B31.3 ograničava razliku između maksimalnog i minimalnog promjera na bilo kojem poprečnom presjeku zavoja na 8 posto nominalnog promjera.
- Stanjenje zidova na ekstradosima. Debljina gotove stjenke na vanjskoj strani zavoja mora i dalje zadovoljavati minimalno potreban proračunski tlak.
Springback pripada istom razgovoru. Ugljični čelik obično se vraća za 2 do 5 stupnjeva nakon otpuštanja opterećenja, a količina raste s radijusom i granicom tečenja. Kontrolni sustav koji automatski kompenzira oprugu nije luksuz pri ponovljenoj proizvodnji; to je razlika između jedne postavke i jedne postavke plus stalna prilagodba.
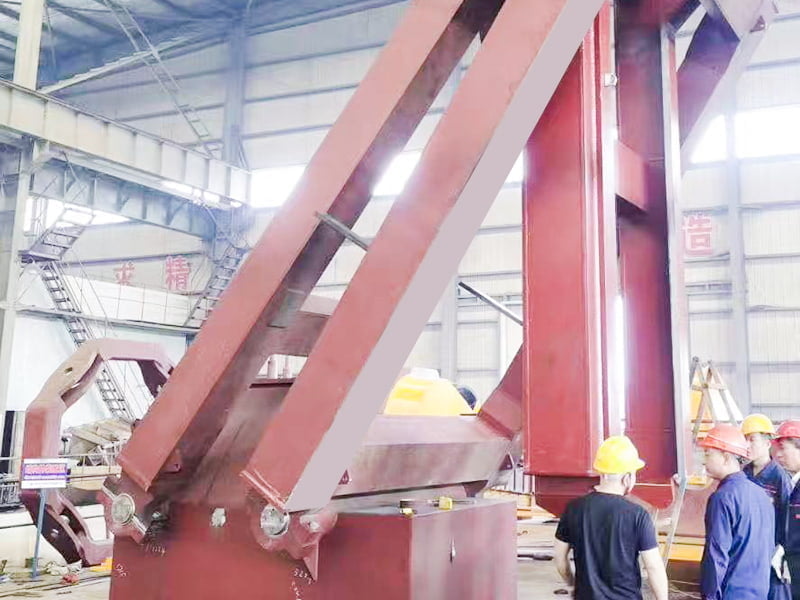
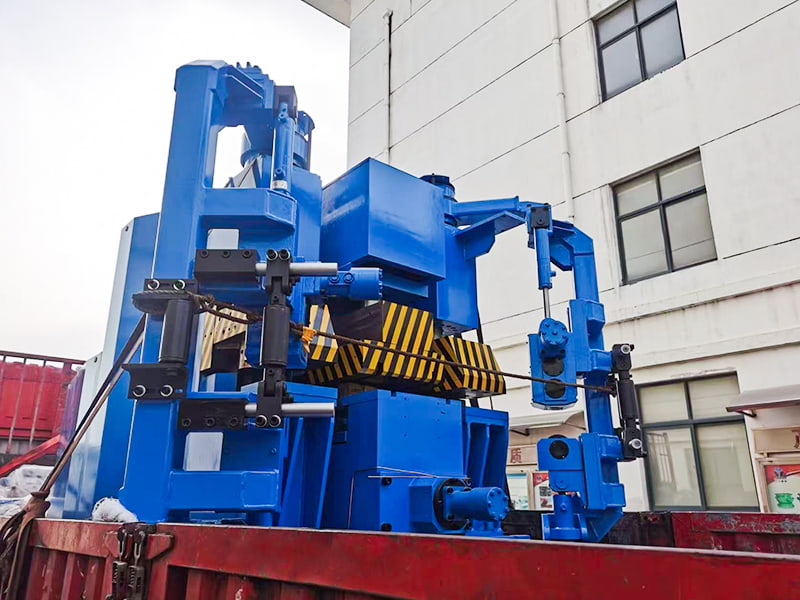 Stroj za hladno savijanje Serija proizvoda: 400T, 600T, 700T itd. Stroj za hladno savijanje koristi postupak hladnog oblikovanja za oblikovanje čeličnih ploča u različite složene površine trupa. Kao glavni... Pogledajte proizvod →
Klase cijevi: Što se čisto savija i što uzvraća udarac
Ugljični čelik je jednostavan slučaj. A106 Grade B, A53 i API 5L stupnjevi do X70 svi se hladno savijaju predvidljivo s odgovarajućim setom matrica i trnom. Springback ostaje skroman, a proces se dobro razumije.
Austenitni nehrđajući čelik je drugačiji razgovor. Klase 304 i 316 stvrdnjavaju se kako se deformiraju, tako da se materijal više opire savijanju što ga više gurate. Alati moraju biti polirani, radijusi su obično otvoreni, a opruga se primjetno penje u usporedbi s ugljičnim čelikom. Duplex i super duplex tipovi ponovno su tvrđi i zahtijevaju teže strojeve i manje brzine pogona.
Toplina nije rješenje u ovim slučajevima. Veći radijus, bolji trn ili sporije oblikovanje obično jest. Ako dobavljač obećava savijanje od nehrđajućeg čelika malog radijusa bez posebnog alata, tražite da vidite izvješće o probnom savijanju prije nego što bilo što potpišete.
Trnovi, setovi kalupa i kontrola opruge
Alati odlučuju o kvaliteti savijanja mnogo više nego tonaža stroja. Četiri komponente nose najveći dio odgovornosti:
- Bend die. Postavlja radijus središnje crte. Treba vam jedan po radijusu, a ne jedan po kutu.
- Stezna matrica. Hvata vodeći kraj. Istrošena stezna matrica sklizne, a klizanje pretvara dobru cijev u otpad.
- Tlačna matrica. Podržava zaostalu ravninu i često je uparen s brisačem u oštrim zavojima.
- Trn. Čep, oblikovan ili kuglasti tip, povezan šipkom trna i postavljen sljedbenikom.
Kuglasti trnovi uobičajeni su izbor na cijevima s tankim stijenkama jer svaka kugla podupire unutrašnjost luka progresivno kako savijanje napreduje. Trnovi za čep su dovoljni kada je omjer nizak i savijanje velikodušno. Brisači su najvažniji kod aluminija i nehrđajućeg čelika, gdje se materijal skuplja ispred tangentne točke.
Kontrolni popis za kupce za strojeve za izradu cijevi
Prije nego što usporedite ponude, napišite ovih šest točaka i pošaljite ih svakom dobavljaču. Odgovori će odvojiti ozbiljne graditelje od montera.
- Nazivni vanjski promjer i najveća debljina stjenke pri tom promjeru, navedeni su zasebno.
- Minimalni radijus savijanja izražen kao umnožak promjera cijevi, s očekivanim stanjivanjem stijenke na tom radijusu.
- Ponuđene kontrolne osi: sam kut savijanja ili kut savijanja plus posmak i rotacija.
- Je li uključeno probno savijanje na vlastitoj vrsti cijevi, s vlastitom debljinom stijenke.
- Vrijeme isporuke matrice i trna, plus cijena i dostupnost rezervnih steznih matrica.
- Vrijeme odgovora servisa i lokaciju najbližeg inženjera za podršku.
Hladno savijanje u radu brodogradilišta i jaružala
Izrada cijevi u brodogradilištu posao je malog obima, s velikom raznolikošću. Jedno plovilo nosi balast, kaljužu, gorivo, ulje za podmazivanje, morsku vodu i hidraulične sustave, s veličinama provrta od DN25 do DN400 i kutovima savijanja razbacanim po cijelom rasponu. Mnoge špule su jednokratne. Pod tim uvjetima stvarno ograničenje stroja nije njegov najveći promjer; to je koliko brzo se može promijeniti set matrica i koliko brzo se može postaviti novi program.
Oprema za jaružanje pokazuje u drugom smjeru. Usisni i ispusni cjevovod na usisnom bageru za rezanje nosi abrazivni gnoj velikom brzinom, tako da su stijenke debele i važna je zaštita od habanja. Zavoji u toj usluzi su oblikovani kako bi se zatvorile tolerancije jer neusklađenost na terenskom spoju znači izrezivanje gotovog kalema. Stroj za teške uvjete rada i pravilno usklađen set igala ono su što drži te kaleme unutar tolerancije.
Oba okruženja nagrađuju istu naviku: tretirajte savijanje kao kontrolirani proces, a ne kao osjećaj operatera. Proizvodni alat kao što je 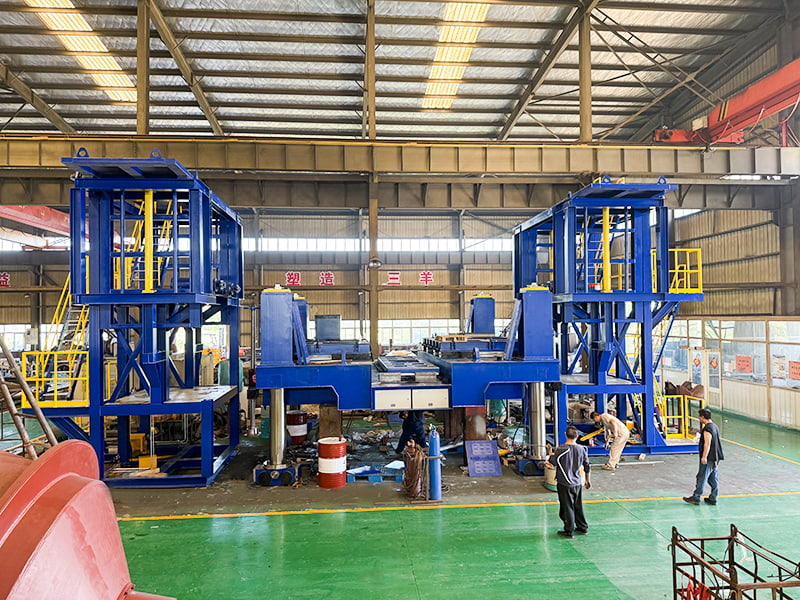 Platforma za ugradnju gnojnice kormila Platforma za ugradnju propelera u brodogradnji je precizni sustav alata dizajniran posebno za integriranu montažu pogona velikih brodova... Pogledajte proizvod → slijedi istu logiku, pružajući stabilnu, ponovljivu bazu tako da poravnanje i prilagodba ostaju dosljedni od jedne jedinice do druge.
Rizici pri kupnji koji se pojavljuju tek nakon isporuke
Najčešći kvar nije stroj koji ne radi loše. To je stroj koji je bio specificiran za jednu veličinu premalen. Nekoliko se uzoraka ponavlja u projektima:
- Kapacitet naveden pri nominalnom najvećem promjeru, ali na najtanjoj stijenci, tako da se stroj zaustavlja kada se postigne stvarna debljina stijenke.
- Kontrola jedne osi u trgovini koja pokreće desetke različitih špula tjedno.
- Isporučuje se jedan set matrica, pretvarajući izmjene matrica u usko grlo proizvodnje.
- Probna savijanja izvode se na uzorku cijevi graditelja, a ne na stvarnom materijalu kupca.
- Nema dogovora o rezervnim dijelovima, obuci ili puštanju u pogon na licu mjesta.
Svaki od njih je jeftin za popraviti prije narudžbe, a skup poslije.
Održavanje i sigurne radne navike
Hidraulički strojevi za hladno savijanje su robusni, ali su nemilosrdni prema kontaminiranom ulju i istrošenom alatu. Održavajte hidrauličku tekućinu čistom i mijenjajte filtere prema rasporedu. Provjerite istrošenost steznih i tlačnih matrica svakih nekoliko tisuća savijanja, jer će matrica koja je izgubila profil proizvesti ovalnost puno prije nego što izgleda očito oštećeno. Provjerite ravnost šipki igle i provjerite postavku položaja igle nakon svake promjene alata.
Sa sigurnosne strane, držite ruke podalje od područja zatvaranja matrice tijekom ciklusa, koristite dvoručnu kontrolu tamo gdje je ugrađena i nikada ne posežite u zonu savijanja dok stroj drži pritisak. Dugu cijev poduprite na stalcima s valjcima kako se operater ne bi borio s težinom kalema u isto vrijeme kad i upravljačka ploča.
Često postavljana pitanja
Je li za hladno savijanje uvijek potreban trn?
Ne. Veliki zavoji na cijevima s debelim stijenkama često se jasno formiraju bez unutarnje potpore. Nakon što se omjer promjera i debljine popne, trn postaje ekonomičan izbor jer sprječava naboranje umjesto da ga kasnije popravlja.
Može li hladno savijanje oštetiti cijev?
Stanji stijenku na vanjskoj strani zavoja i malo stvrdne materijal. Oba su učinka predvidljiva i njima se može upravljati putem odabira radijusa, alata i kontrole procesa. Nekontrolirano savijanje, s druge strane, proizvodi otpad.
Koji je najmanji radijus oko kojeg bih trebao dizajnirati?
Tri promjera su praktična podnica za savijanje rotacijskim izvlačenjem, a pet promjera daleko je povoljnije za alate i propusnost. Ako izgled dopušta, dizajnirajte oko 5D i stroj će trajati dulje.
Koliko dugo stroj za hladno savijanje treba da isporuči?
Standardni hidraulični strojevi obično traju tjednima, a ne mjesecima, ali prilagođeni setovi matrica i igala često traju dulje od samog stroja. Naručite alat paralelno, a ne naknadno.
Dimenzioniranje stroja odluka je koju je najteže poništiti, a najlakše je ispraviti na početku. Odredite svoj najveći provrt, vaš najteži zid i vaš najuži radijus, zatim potvrdite da stroj može zadržati ovalnost unutar 8 posto i zadržati stanjivanje zida unutar projektnog minimuma na stvarnom probnom savijanju. Učinite to prije nego što narudžbenica izađe, i radnja vas neće iznenaditi šest mjeseci kasnije.
Ako želite drugo mišljenje o kapacitetu i alatima prije nego što se obvežete, obratite se našem inženjerskom timu i poslati preko svoje cijevi raspored i popis savijanja.
-
Objašnjen utjecaj propisa o zaštiti okoliša na dizajn opreme za jaružanje
-
-
 Vrste vrata spremnika jaružala: donja vrata, stožasti ventili i ispust s podijeljenim trupom
-
 Funkcija i dizajn portala jaružala: Objašnjene staze opterećenja na TSHD vučnoj ruci
-
 Održavanje bloka remenica mosta bagera: granice trošenja, podmazivanje i rasporedi
-
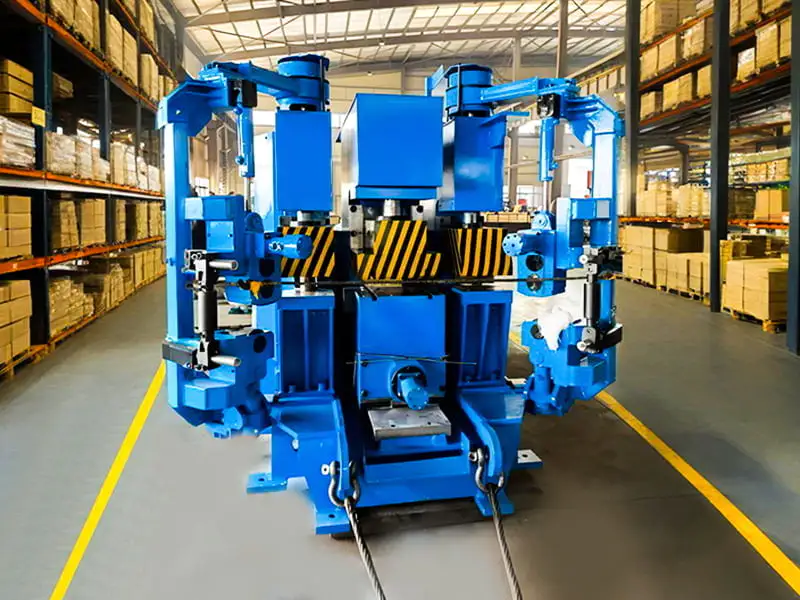 Stroj za hladno savijanje za izradu cijevi: Vodič za kupce za brodogradilišta
Autorska prava 2025 Taizhou Sanyang Heavy Machinery Co., Ltd. Sva prava pridržana Proizvođači nestandardnih proizvoda za teške strojeve
Povratak na vrh